Gehäuse für Industrieanlagen leisten weit mehr als nur die Abdeckung interner Komponenten. Sie schützen elektrische Systeme, mechanische Baugruppen und empfindliche Instrumente vor Staub, versehentlichem Kontakt und Umwelteinflüssen. Ihre Abmessungen wirken sich auch auf Montage, Belüftung, Kabelführung, Wartungszugang und den Zusammenhalt einer gesamten Maschine aus. Um diese Details richtig hinzubekommen, ist für Gerätehersteller eine sorgfältige Koordination zwischen Design und Fertigung erforderlich.
Ein kundenspezifisches Gehäuse kann flache Platten, Montagehalterungen, gebogene Flansche, Schweißverbindungen, Befestigungslöcher und bearbeitete Außenflächen umfassen. Jede Funktion muss mit den anderen zusammenarbeiten, was die Fertigungssequenz zu einem wichtigen Teil des Projekts macht. Das Laserschneiden bietet eine flexible Möglichkeit, die ersten Blechprofile herzustellen, während anschließende Form-, Verbindungs- und Endbearbeitungsvorgänge diese Profile in funktionale Baugruppen verwandeln.
Bei OEM-Projekten trägt die Zusammenarbeit mit einem Fertigungspartner, der diese Vorgänge koordinieren kann, dazu bei, unnötige Übergaben zu reduzieren und es einfacher zu machen, Designprobleme zu lösen, bevor sie sich auf die Produktion auswirken.
Gerätegehäuse variieren je nach Verwendungszweck erheblich. Ein industrieller Schaltschrank erfordert möglicherweise genau positionierte Montagelöcher und Öffnungen für Schalter, Displays und Kabelverschraubungen. Für ein Kompressorgehäuse sind möglicherweise Strukturplatten, Wartungsöffnungen und Funktionen erforderlich, die Vibrationen und routinemäßige Wartungsarbeiten berücksichtigen. Für die Gehäuse neuer Energieanlagen gelten möglicherweise besondere Anforderungen an die Positionierung, den Schutz und den Zugang der Baugruppe zu den Komponenten.
Diese Unterschiede beeinflussen Materialauswahl, Blechdicke, Schnittgeometrie, Biegezugaben und Verbindungsmethoden. Ein Design, das für eine einfache Schutzabdeckung gut geeignet ist, ist möglicherweise nicht für ein tragendes Gehäuse oder einen Schrank geeignet, der eng beieinander angeordnete elektrische Komponenten enthält.
Hersteller sollten daher ein Gehäuse als vollständige Struktur bewerten und nicht jedes Panel als eigenständiges Teil behandeln. Die Lochpositionen müssen mit den Montagekomponenten übereinstimmen, die Kanten müssen korrekt aufeinandertreffen und die gebogenen Abschnitte müssen die vorgesehenen Abstände bieten. Werden diese Zusammenhänge nicht frühzeitig berücksichtigt, kann es bei der Montage zu Anpassungen kommen.
Bei Hehua Machinery Technology (Kunshan) Co., Ltd. unterstützt die kundenspezifische Blechfertigung Anwendungen in den Bereichen Industriemaschinen, Automobilkomponenten, Schienenverkehr, Luft- und Raumfahrt, Windkraft, Kernkraft, Halbleiterausrüstung und Ausrüstung für neue Energien. Die Überprüfung der beabsichtigten Anwendungs- und Montageanforderungen hilft dabei, für jedes Projekt einen geeigneten Herstellungsweg festzulegen.
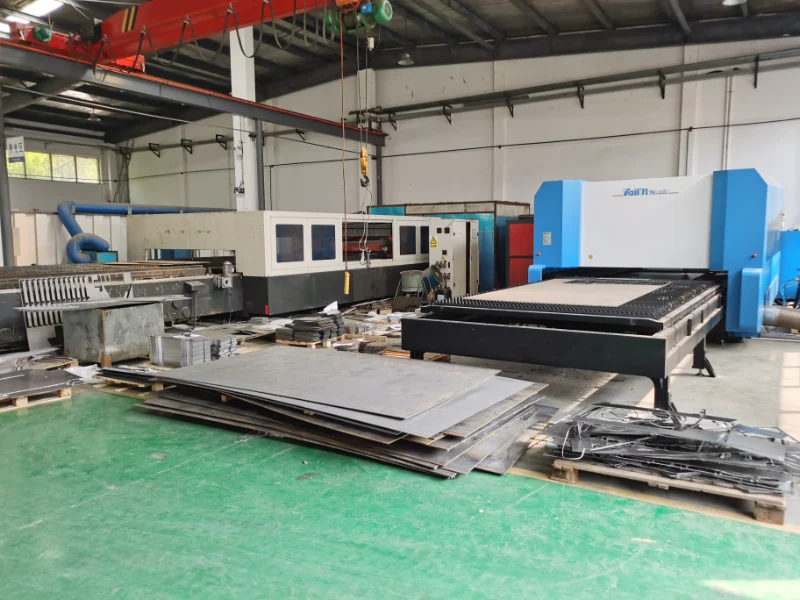
Der erste große Schritt bei vielen Gehäuseprojekten ist das Schneiden von Blech in die erforderlichen Profile. Das Laserschneiden eignet sich gut zur Herstellung von Außenkonturen, Befestigungslöchern, Schlitzen, Zugangsöffnungen und anderen detaillierten Merkmalen direkt aus Konstruktionszeichnungen.
Im Vergleich zu Prozessen, die für jedes Profil ein eigenes Werkzeug erfordern, bietet das Laserschneiden Flexibilität, wenn sich Designs ändern oder wenn ein Projekt mehrere kundenspezifische Komponenten umfasst. Es kann auch komplexe Formen aufnehmen, die mit einfacheren Schneidmethoden nur schwer effizient herzustellen wären.
Ein geeigneter Schneidprozess beginnt jedoch mit einem passenden Design. Ingenieure sollten die Beziehung zwischen Blechdicke und Strukturgröße, den Abstand zwischen Löchern, die Abmessungen schmaler Schlitze und den Abstand zwischen Öffnungen und Biegelinien berücksichtigen. Eng beieinander liegende Merkmale oder schmale Abschnitte erfordern möglicherweise eine zusätzliche Überprüfung, um eine Beeinträchtigung des fertigen Teils zu vermeiden.
Auch die Materialauswahl wirkt sich auf den Schnittplan aus. Hehua verarbeitet Blechmaterialien, darunter kaltgewalzten SPCC-Stahl, verzinkten SGCC- und SECC-Stahl, Edelstahl 304 und 316 sowie Aluminium. Der angegebene Verarbeitungsdickenbereich liegt zwischen 0,5 mm und 12 mm, wodurch unterschiedliche Material- und Strukturanforderungen im Rahmen der Blechbearbeitungsmöglichkeiten berücksichtigt werden können.
Bei Gehäusepaneelen geht es nicht nur darum, einen zweidimensionalen Umriss wiederzugeben. Die geschnittenen Teile müssen außerdem die richtigen Schnittstellen zum Biegen, Befestigen, Schweißen und für die Endmontage bieten.
Die Materialauswahl sollte die Arbeitsbedingungen, die strukturellen Anforderungen und die Erwartungen an das Erscheinungsbild der Ausrüstung widerspiegeln.
Kaltgewalzter Stahl ist für viele Industrieschränke und Schutzgehäuse eine praktische Option. Die Eignung für eine bestimmte Anwendung hängt von der erforderlichen Festigkeit, Blechdicke und dem Korrosionsschutz ab. Wenn das Gehäuse Feuchtigkeit oder anderen korrosiven Bedingungen ausgesetzt ist, ist verzinkter Stahl oder Edelstahl möglicherweise besser geeignet.
Edelstahlsorten wie 304 und 316 werden dort eingesetzt, wo Korrosionsbeständigkeit und Haltbarkeit wichtig sind. Die spezifische Qualität sollte entsprechend der Umgebung und den geltenden Projektanforderungen ausgewählt werden, anstatt davon auszugehen, dass alle rostfreien Stähle die gleiche Leistung erbringen.
Aluminiumblech ist nützlich, wenn die Reduzierung des Bauteilgewichts Priorität hat. Es kann für leichte Abdeckungen, Paneele, Halterungen und andere Gerätestrukturen verwendet werden, sofern seine mechanischen Eigenschaften den Anforderungen der Anwendung entsprechen.
Die Wahl des Materials hat auch Einfluss auf die späteren Arbeitsgänge. Unterschiedliche Materialien erfordern geeignete Schnittparameter, Biegezugaben, Schweißverfahren und Endbearbeitungsmethoden. Eine für ein Material geeignete Oberflächenbehandlung ist für ein anderes Material möglicherweise nicht geeignet.
Während der Projektplanung sollten Käufer die Materialqualität und -dicke auf der Zeichnung angeben, zusammen mit etwaigen Anforderungen an Korrosionsbeständigkeit, Oberflächenerscheinung oder Rückverfolgbarkeit. Dies gibt dem Fertigungsteam eine klare Grundlage für die Überprüfung des Designs und die Auswahl kompatibler Prozesse.
Nach dem Zuschnitt der Profile werden die flachen Bleche durch CNC-Biegen in die für das Gehäuse erforderlichen dreidimensionalen Formen gebracht. Seitenwände, Montageflansche, Verstärkungskanten und Rückbiegungen können strukturelle Unterstützung bieten und die für die Montage erforderlichen Schnittstellen schaffen.
Die Biegegenauigkeit hängt von mehreren Faktoren ab, darunter Materialeigenschaften, Blechdicke, Biegeradius, Werkzeug und dem in der Zeichnung angegebenen Winkel. Durch die Rückfederung kann das Material teilweise in seine ursprüngliche Form zurückkehren, nachdem die Biegekraft entfernt wurde. Wird dieser Effekt nicht berücksichtigt, können die fertigen Winkel bzw. Gesamtabmessungen von der vorgesehenen Geometrie abweichen.
Konstrukteure sollten auch auf mögliche Interferenzen zwischen Biegungen, Löchern und angrenzenden Merkmalen achten. Ein Loch, das zu nah an einer Biegung positioniert ist, kann sich beim Formen verziehen, während ein schlecht geplanter Flansch ein Befestigungselement behindern oder verhindern kann, dass ein Paneel an seinem Gegenstück anliegt.
Aus diesem Grund sollten Laserschneiden und Biegen gemeinsam geplant werden. Die Position jedes Schnittelements muss den nachfolgenden Formvorgang berücksichtigen, und die fertige Geometrie sollte anhand der Montageanforderungen des Gehäuses überprüft werden.
Hehua bietet neben dem Schneiden auch CNC-Biege- und damit verbundene Blechumformungsdienste an. Die angegebene CNC-Biegemaßtoleranz beträgt ±0,05 bis ±0,1 mm, mit einer Biegewinkeltoleranz von ±0,5°, abhängig von den jeweiligen Bauteil- und Verarbeitungsbedingungen. Diese Zahlen dienen als technische Referenz für Projektbesprechungen, während die tatsächlichen Anforderungen durch eine Zeichnungsprüfung bestätigt werden sollten.
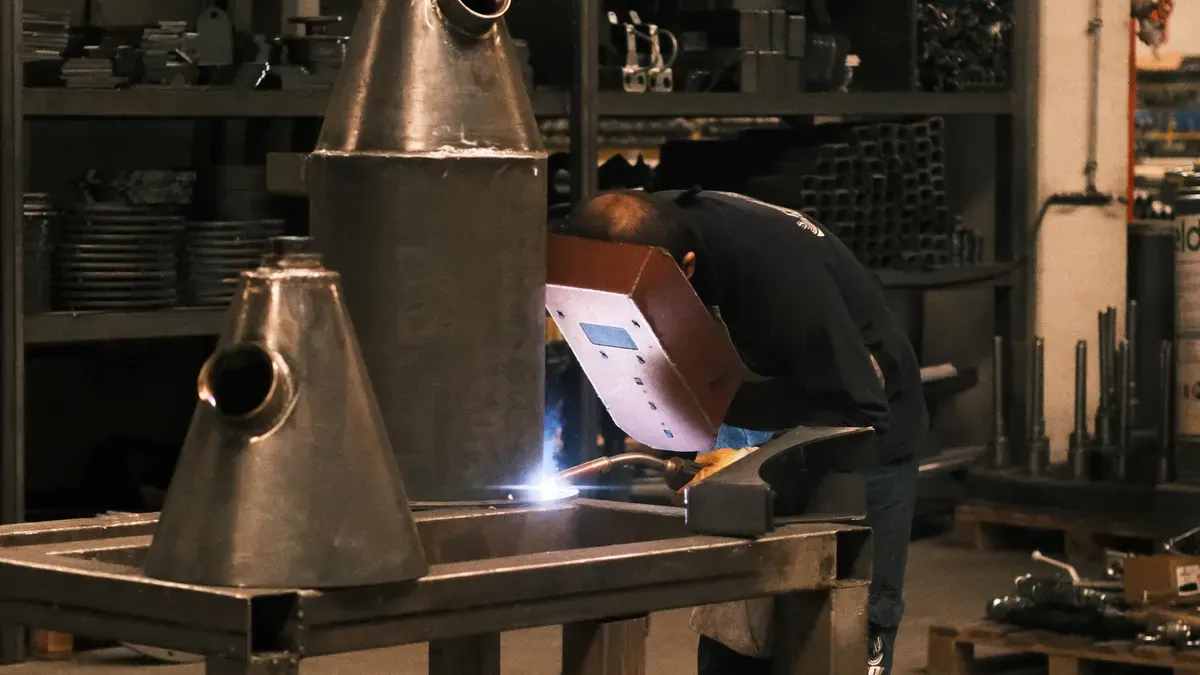
Nach der Umformung werden Gehäusebleche und tragende Bauteile entsprechend der Produktkonstruktion zusammengefügt. Die geeignete Methode kann Nieten, Einpressbefestiger, Nietmuttern, WIG-Schweißen, MIG-Schweißen oder mechanische Befestigung sein.
Die Wahl hängt von der Struktur des Gehäuses, den Zugangsanforderungen, der Wartungsfreundlichkeit, dem Erscheinungsbild und den erwarteten Betriebsbedingungen ab. Für eine abnehmbare Abdeckung sind möglicherweise Befestigungspunkte mit Gewinde erforderlich, während für ein dauerhaft verbundenes Strukturgehäuse möglicherweise Schweißnähte oder verstärkte Verbindungen erforderlich sind.
Bei der Montageplanung sollte die Reihenfolge berücksichtigt werden, in der die Komponenten installiert werden. Vor dem Schließen des Gehäuses müssen möglicherweise interne Halterungen, Montageplatten und Verstärkungsteile angebracht werden. Wenn der Zugang zu früh im Prozess eingeschränkt wird, fällt es den Arbeitern möglicherweise schwer, Befestigungselemente zu positionieren oder Schweißnähte konsistent auszuführen.
Auch beim Schweißen kann es zu hitzebedingten Verformungen kommen. Bei Baugruppen mit strengen Maßanforderungen sollten vor der Produktion die Vorrichtungskonstruktion, die Schweißreihenfolge und die Prüfpunkte berücksichtigt werden. Kritische Schnittstellen müssen möglicherweise nach dem Zusammenfügen gemessen werden, anstatt sich ausschließlich auf die Abmessungen der einzelnen zugeschnittenen Platten zu verlassen.
Die integrierte Fertigung erleichtert die Koordinierung dieser Vorgänge, da die Schneid-, Form- und Verbindungsanforderungen als Teile derselben Baugruppe überprüft werden können. Es bietet auch einen klareren Weg für die Bewältigung von Designänderungen, wenn die Prototypenergebnisse ein Pass- oder Zugangsproblem aufdecken.
Die Oberflächenveredelung beeinflusst sowohl das Aussehen als auch die Leistung eines Gerätegehäuses. Je nach Material und Anwendung können Pulverbeschichtung, Flüssiglackierung, Bürsten, Polieren, Eloxieren, Galvanisieren, Passivieren oder andere geeignete Behandlungen zu den Optionen gehören.
Die Oberfläche sollte entsprechend der Betriebsumgebung und dem gewünschten Erscheinungsbild ausgewählt werden. Außengehäuse benötigen möglicherweise zusätzlichen Korrosionsschutz, während freiliegende Paneele möglicherweise eine einheitliche Farbe, Textur oder gebürstete Maserungsrichtung erfordern. Aluminiumkomponenten, die zum Eloxieren vorgesehen sind, benötigen ein kompatibles Material und einen passenden Oberflächenvorbereitungsprozess.
Vor der Endbearbeitung sollten Schnittkanten und geformte Oberflächen auf Grate, Kratzer, Verformungen und andere Mängel überprüft werden, die das Endergebnis beeinträchtigen könnten. Vor dem Beschichten können auch Maßkontrollen erforderlich sein, insbesondere wenn Löcher, Befestigungsschnittstellen oder eng anliegende Komponenten nach der Behandlung funktionsfähig bleiben müssen.
Bei der Endkontrolle sollte sichergestellt werden, dass das zusammengebaute Gehäuse den genehmigten Zeichnungs- und Qualitätsanforderungen entspricht. Typische Prüfungen umfassen Gesamtabmessungen, Montagelochpositionen, Biegegeometrie, Verbindungszustand, Oberflächenerscheinung und Montagepassung. Bei Projekten mit spezifischen Dokumentationsanforderungen können Maßberichte und Protokolle zur Prüfung des Erscheinungsbilds die Kundenakzeptanz unterstützen.
Hehua folgt einem ISO 9001-zertifizierten Qualitätsmanagementsystem und verfügt außerdem über die Zertifizierung des Automobilqualitätssystems IATF 16949 und die Zertifizierung EN 15085 für das Schweißen von Schienenfahrzeugen und -komponenten. Zu den Qualitätsprozessen gehören die Erstmusterprüfung, In-Prozess-Prüfungen und die Maßprüfung wichtiger Merkmale. Zusätzliche Tests können besprochen werden, wenn die Anwendung dies erfordert.
Durch die Erstellung eines Prototyps vor der Freigabe eines kundenspezifischen Gehäuses für die Serienproduktion lässt sich feststellen, ob das Design wie beabsichtigt funktioniert. Ingenieure können die Passung zwischen Paneelen überprüfen, Montagepunkte überprüfen, den Zugang für Installation und Wartung beurteilen und potenzielle Interferenzen zwischen Komponenten identifizieren.
Wenn ein Problem festgestellt wird, kann die Zeichnung überarbeitet werden, bevor das gleiche Problem eine größere Charge betrifft. Die Prototypenbewertung kann auch dabei helfen, festzustellen, ob das ausgewählte Material, die Biegegeometrie, die Verbindungsmethode und die Oberflächenbeschaffenheit für die beabsichtigte Anwendung geeignet sind.
Hehua unterstützt Projekte von der Prototypenentwicklung über die Kleinserien-Testproduktion bis hin zur Massenproduktion. Das Unternehmen betreibt eine Produktionsstätte von mehr als 17.800 Quadratmetern und beschäftigt über 160 Mitarbeiter. Sein technisches Team unterstützt die Zeichnungsprüfung und die Fertigungskoordination, während sein Produktionsmanagementsystem bei der Koordinierung von Projekt-, Einkaufs-, Lager- und Produktionsinformationen hilft.
Für eine erste technische Überprüfung sollten Käufer die neuesten 2D-Zeichnungen und, sofern verfügbar, 3D-CAD-Dateien in Formaten wie STEP oder IGES bereitstellen. In der Einreichung sollten das Material, die Dicke, die kritischen Abmessungen, die Oberflächenbeschaffenheit, die Verbindungsanforderungen und die erwartete Produktionsmenge angegeben werden. Wenn das Gehäuse zu vorhandenen Geräten passen muss, sind Referenzmaße und Informationen zu den passenden Komponenten ebenfalls hilfreich.
Mithilfe dieser Details kann das Fertigungsteam den vorgeschlagenen Entwurf bewerten, potenzielle Produktionsprobleme identifizieren und die geeignete Prozesssequenz festlegen, bevor mit der Arbeit begonnen wird.
Eine erfolgreiche Geräteeinhausung hängt nicht nur von der Qualität der zugeschnittenen Platten ab. Materialauswahl, Profilgenauigkeit, Biegen, Fügen, Endbearbeitung und Endkontrolle müssen zusammenarbeiten, um ein Bauteil zu erzeugen, das zur Ausrüstung passt und seine beabsichtigte Funktion erfüllt.
Durch die Planung dieser Phasen als koordinierter Prozess können OEM-Hersteller Konstruktionsrisiken früher angehen, die Montagekonsistenz verbessern und klarere Qualitätsanforderungen für Nachbestellungen festlegen. Das Laserschneiden liefert die Ausgangsgeometrie, während die anschließenden Fertigungsschritte bestimmen, wie gut die einzelnen Teile zu einem Gesamtgehäuse werden.
Hehua Machinery Technology (Kunshan) Co., Ltd. bietet integrierte Blechfertigung für kundenspezifische Geräteschränke, Chassis, Schutzgehäuse, Halterungen und andere industrielle Metallkomponenten. Mit Kompetenzen in den Bereichen Schneiden, Formen, Fügen, Endbearbeitung und Inspektion unterstützt das Unternehmen seine Kunden von der ersten Entwurfsprüfung über die Prototypenvalidierung bis hin zur Serienfertigung.
Bereiten Sie für Ihr nächstes Gehäuseprojekt frühzeitig die technischen Zeichnungen und Materialspezifikationen vor, ermitteln Sie die für die Montage entscheidenden Abmessungen und überprüfen Sie vor der Produktion die gesamte Fertigungssequenz. Dieser Ansatz trägt dazu bei, dass das fertige Gehäuse sowohl den Designanforderungen als auch den praktischen Anforderungen der Ausrüstung entspricht, in die es eingebaut werden soll.

 AdresseNr. 66 Xingpu Road, Stadt Lujia, Stadt Kunshan, Fabrikgebäude 3 und 4
 de
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Nachricht