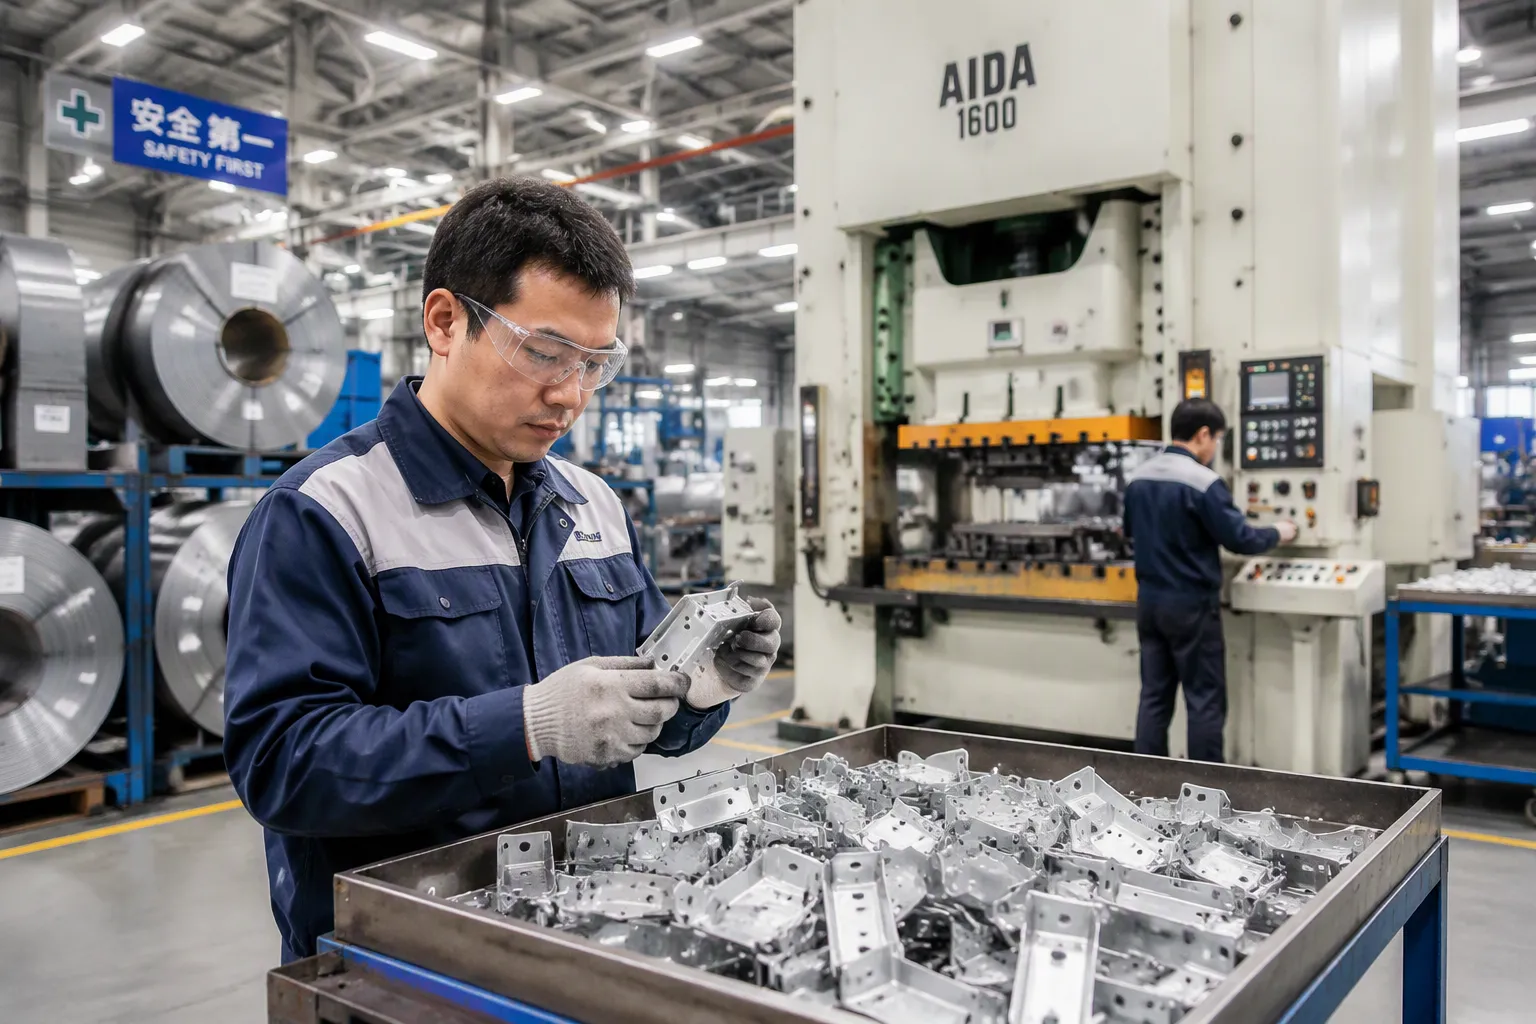
Ein kostengünstiger Hersteller von Metallstanzteilen erfüllt Ihre technischen Anforderungen, bietet Ihnen die besten Gesamtbetriebskosten, verfügt über ein starkes Qualitätssystem und erfüllt Compliance-Anforderungen ohne versteckte Risiken. Diese vier Faktoren – technische Eignung, Gesamtkosten, Qualitätssysteme und Compliance – bilden den Rahmen für jede Beschaffungsentscheidung, die Sie treffen.
Sie können dieses Framework in jeder Phase der Lieferantenauswahl verwenden. In diesem Beitrag finden Sie praktische Kontrollpunkte und die genauen Fragen, die Sie stellen müssen, von der ersten Leistungsprüfung über den Angebotsvergleich bis hin zur endgültigen Vergabe. Nutzen Sie sie, um Lieferanten, die nur niedrige Angebote machen, von Partnern zu unterscheiden, die zuverlässige Teile zu vorhersehbaren Kosten liefern.
Stellen Sie sicher, dass die technischen Fähigkeiten des Herstellers den Präzisionsanforderungen Ihres Teils und der Menge, die Sie produzieren möchten, entsprechen.
Schauen Sie sich die Gesamtbetriebskosten an, nicht nur den Stückpreis, um versteckte Kosten zu ermitteln.
Überprüfen Sie Qualitätszertifizierungen und Rückverfolgbarkeitspraktiken, um sicherzustellen, dass die Teilequalität gleich bleibt.
Folgen Sie einem Schritt-für-Schritt-Prozess zur Auswahl: Definieren Sie Ihre Anforderungen, erstellen Sie eine Auswahlliste, prüfen Sie, prüfen Sie Angebote und vergleichen Sie sie.
Der niedrigste Preis ist selten der niedrigste Preis; Eine sorgfältige Prüfung schützt Sie vor versteckten Risiken.
Ihr erster Screening-Test besteht darin, ob der Lieferant die Präzision bei großen Mengen konstant halten kann. Ein Lieferant kann bei einer Probe die Toleranzgrenze erreichen und dennoch abweichen, wenn die Produktion monatelang läuft. Fragen Sie, wie der Hersteller von Metallstanzteilen die Abstände über Millionen von Zyklen hinweg einhält, und fordern Sie Daten aus langen Auflagen statt aus einmaligen Versuchen an.
Das progressive Stanzen zeichnet sich durch die Herstellung von Teilen mit engen Toleranzen und hoher Wiederholgenauigkeit aus. Jeder Zyklus des Stanzprozesses garantiert, dass jedes Teil identisch ist und gewährleistet so eine einheitliche Qualität über große Chargen hinweg – ein entscheidender Vorteil für Branchen wie Automobil, Elektronik, medizinische Geräte und Luft- und Raumfahrt, die auf Konsistenz angewiesen sind.
Passen Sie den Prozess an Ihre Teilegeometrie an. Das kundenspezifische Stanzen passt zu komplexen, präzisen Teilen, die mehrere Arbeitsgänge in einer Matrize erfordern. Andere Prozesse erfüllen andere Anforderungen. Stellen Sie daher sicher, dass der Lieferant erklären kann, warum die empfohlene Methode zu Ihrem Design passt.
Bei großen Produktionsläufen ist das Folgestanzen in der Regel am kostengünstigsten. Auf diesem Niveau amortisieren sich die Werkzeuginvestitionen durch niedrige Stückkosten. Betrachten Sie dies als allgemeine Richtlinie und nicht als strenge Regel. Bitten Sie bei kleineren Mengen den Lieferanten, die Wirtschaftlichkeit für Ihr tatsächliches Volumen zu modellieren.
Die Werkzeugstrategie beeinflusst sowohl die Qualität als auch die Kosten. Ein Zulieferer mit einem hauseigenen Werkzeugdesign- und Entwicklungsteam vereint Werkzeugdesign, Bau, Erprobung und Reparatur unter einem Dach. Durch diese Kontrolle werden Konstruktionsänderungen verkürzt, die Werkzeugwartung verkürzt und einem Team eine klare Verantwortlichkeit gegeben, wenn Teile aus der Toleranz geraten.
Stempelmethode | Anfängliche Werkzeugkosten | Kosten pro Stück | Geeignetes Produktionsvolumen |
|---|---|---|---|
Progressives Stanzen | Höhere Anschaffungskosten | Niedrigere Kosten pro Stück | Große Produktionsläufe |
Bühnenwerkzeuge (traditionell) | Geringere Einrichtungskosten | Höchster Preis pro Stück | Kleine Auflagen mit geringem Volumen |
Verwenden Sie diese Kontrollfrage: Wer entwirft und baut die Matrize und wer repariert sie, wenn ein Stempel abgenutzt ist? Eine interne Antwort signalisiert eine stärkere Prozesskontrolle.
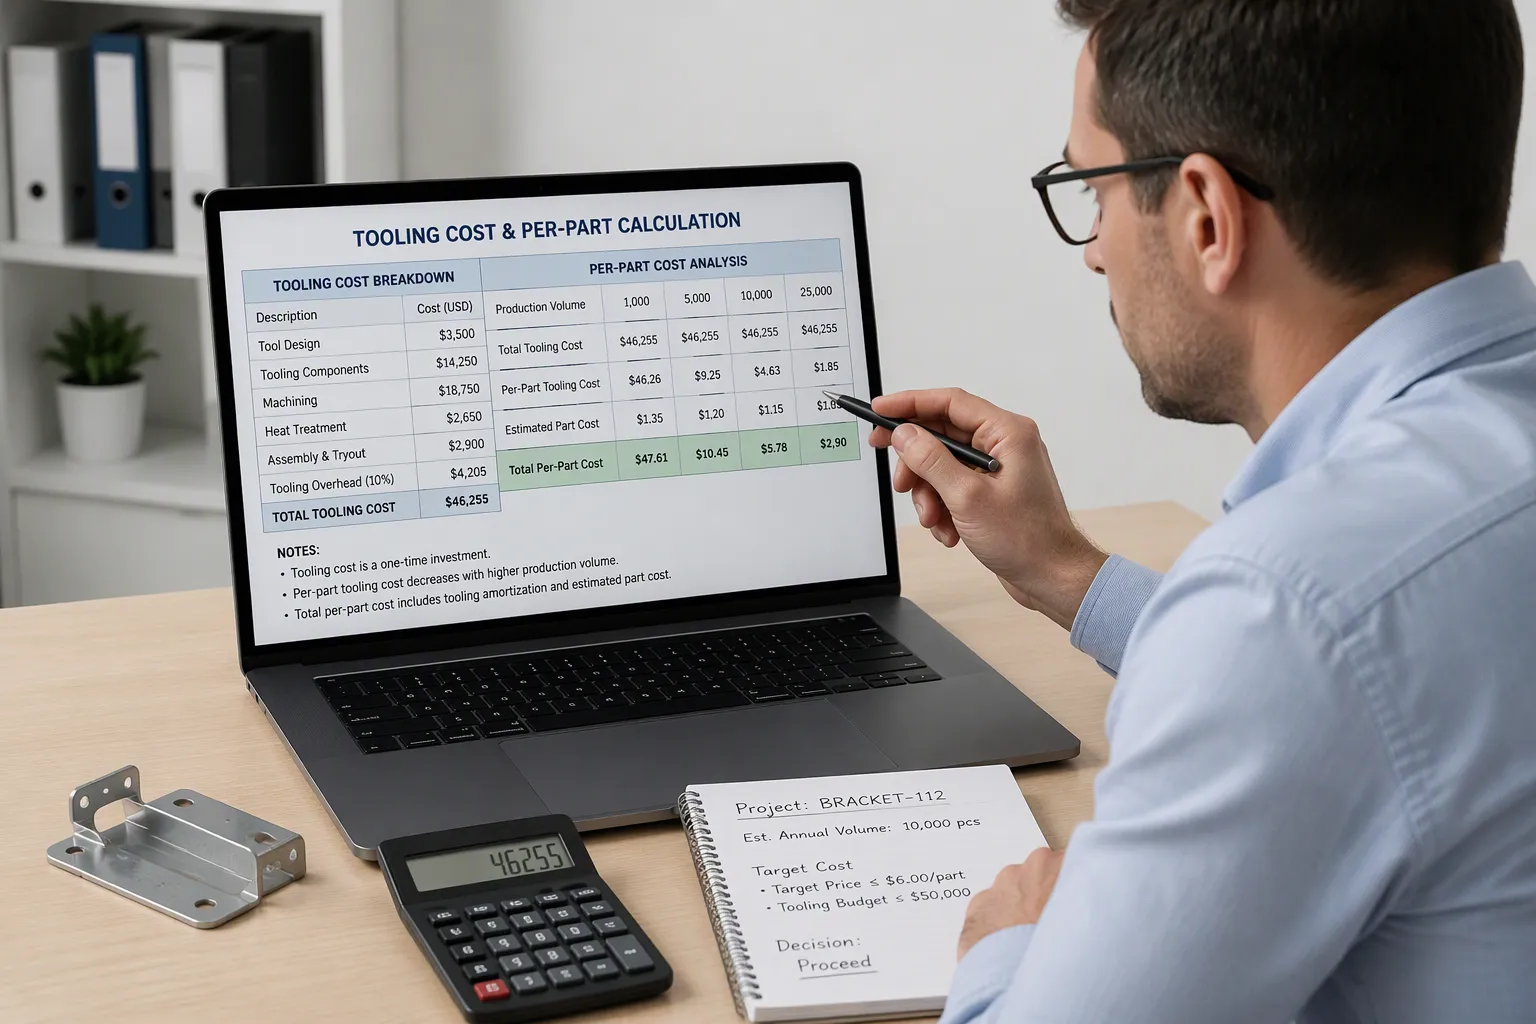
Der angegebene Stückpreis ist ein Ausgangspunkt, nicht die Antwort. Zu den Gesamtbetriebskosten kommen Werkzeuge, Fracht, Lagerbestand, Qualitätsverluste und Verwaltungsaufwand hinzu. Ein Hersteller von Metallstanzteilen mit einem höheren Stückpreis kann immer noch bei den Gesamtkosten gewinnen, wenn man jede Schicht zählt.
Das kundenspezifische Stanzen ist mit hohen Einrichtungskosten verbunden, die von der Designgröße und -komplexität abhängen. Sie sollten es auf das erwartete Volumen verteilen, bevor Sie Lieferanten vergleichen. Verwenden Sie die einheitenbasierte Methode: Werkzeugkosten pro Teil = Gesamtinvestition in Werkzeuge ÷ erwartetes Volumen über die gesamte Lebensdauer. Eine Matrize im Wert von 80.000 US-Dollar, verteilt auf 400.000 Teile, fügt 0,20 US-Dollar pro Teil hinzu. Verteilt man die gleiche Matrize auf 250.000 Teile, erhöht sich die Gebühr auf 0,32 $. Die Volumenannahme stellt Ihr Hauptkostenrisiko dar. Schreiben Sie daher Ihren geschätzten jährlichen Verbrauch in den Vertrag.
Sie haben mehrere Möglichkeiten, die Wiederherstellung zu strukturieren:
Struktur | Wie es funktioniert | Am besten für |
|---|---|---|
Volle Vorauszahlung | Sie zahlen die gesamten Werkzeugkosten vor der Produktion | Käufer mit einer starken Liquiditätsposition, die Eigentum wollen |
Vollständige Amortisation | Die Werkzeugkosten sind im Stückpreis enthalten | Käufer mit begrenztem Bargeld und verlässlichem Volumen |
Hybrid (Anzahlung + Zuschlag) | 30–50 % im Voraus, Restbetrag pro Teil erstattet | Am ausgewogensten; am häufigsten verwendet |
Zeitbasierter Zeitplan | Die monatliche Wiederherstellung während der Programmlaufzeit wurde behoben | Definierte Programmlaufzeit mit ungewisser monatlicher Nachfrage |
Eine mittelgroße Werkzeugrevision und ein Designstopp vor der Bestellung ist oft die kostengünstigste Entscheidung in einem Stanzprogramm. Durch die frühzeitige Korrektur des Designs werden Nacharbeiten, Umrüstungen und Produktionsausschuss vermieden.
Die Beschaffung im In- und Ausland hat jeweils unterschiedliche Prioritäten. Inländische Lieferanten unterstützen die Risikoreduzierung und Teilequalität durch besuchbare Werke und kurze Vorlaufzeiten. Die Beschaffung im Ausland bietet andere Kompromisse und eignet sich für Programme mit stabiler Nachfrage und Toleranz für längere Pipelines.
Fragen Sie jeden Kandidaten, wie er die Gesamtkosten berechnet. Unternehmen schätzen die Offshoring-Kosten oft um 20 bis 30 % falsch ein, weil sie versteckte Faktoren übersehen, so der TCO-Schätzer der Reshoring Initiative. Qualitätsmängel können Hersteller bis zu 15 % bis 20 % des Gesamtumsatzes kosten.
Der angegebene Stückpreis stellt nur etwa 60–70 % der tatsächlichen Kosten einer Beschaffung im Ausland dar, wenn man versteckte Variablen berücksichtigt. Lagerhaltungskosten, Frachtvolatilität, Lieferzeiten von 90 bis 180 Tagen gegenüber 2 bis 6 Wochen im Inland, Zollrisiken und Qualitätsmängel verändern die Rechnung.
Prüfen Sie diese Bereiche schriftlich: Frachtkoordination und Zollabfertigung, Zollrisiken, Mindestbestellmengen, die Sie zur Lagerhaltung zwingen, und wer für die Sortierung und Nacharbeit bei Auftreten von Mängeln aufkommt. Fordern Sie die kumulierten Versandmengen anhand eines etwaigen Tilgungsplans an und gleichen Sie diese vierteljährlich ab. Bestätigen Sie, dass das Eigentum an den Werkzeugen nach der Bezahlung auf Sie übergeht, und sichern Sie sich die Umzugsrechte, damit Sie die Matrize ohne doppelte Kosten bewegen können. Verfolgen Sie jederzeit den ausstehenden Werkzeugsaldo, denn eine vollständig eingebettete Gebühr verbirgt eine Haftung, die entsteht, wenn Sie mitten im Programm den Lieferanten wechseln.
Qualitätssysteme und Compliance sind Ihr dritter Filter. Ein Lieferant kann die Fähigkeitsprüfung bestehen und trotzdem scheitern. Fragen Sie nach aktuellen Zertifikaten, nicht nach Kopien abgelaufener Zertifikate. Vergleichen Sie jedes Zertifikat mit dem Register der ausstellenden Stelle, bevor Sie es in die engere Auswahl nehmen.
Passen Sie die Zertifizierung an Ihre Branche an. Ein allgemeines Qualitätsmanagementsystem deckt viele Einkäufer ab. Automotive-Programme erwarten in der Regel den Standard des Automotive-Qualitätsmanagementsystems. Luft- und Raumfahrtarbeiten erfordern den Luft- und Raumfahrtstandard. Umwelt- und Arbeitsschutzstandards zeigen, wie das Werk seine gesamten Betriebsabläufe verwaltet.
Zertifizierung | Relevanz |
|---|---|
IATF 16949 | Standard für das Qualitätsmanagementsystem der Automobilindustrie |
AS 9100 D | Qualitätsmanagementstandard für die Luft- und Raumfahrt |
ISO 45001:2018 | Arbeitssicherheits- und Gesundheitsmanagement |
ISO 14001:2015 | Umweltmanagementsystem |
ISO 9001:2015 | Allgemeines Qualitätsmanagementsystem |
Zertifikate allein beweisen wenig. Fragen Sie, wie der Hersteller von Metallstanzteilen seine Prozesse täglich kontrolliert. Fordern Sie Protokolle zur In-Prozess-Inspektion, ein Beispiel für Korrekturmaßnahmen und die Methode zur Eindämmung verdächtiger Produkte an. Bestätigen Sie, wie der Lieferant die Inspektionshäufigkeit festlegt und wer einen Produktionslauf genehmigt.
Die Rückverfolgbarkeit unterscheidet einen kontrollierten Shop von einem unkontrollierten. Das Rohmaterial muss bei der Ankunft identifizierbar sein und über eine dokumentierte Methode zur Überprüfung und Nachverfolgung während der gesamten Produktion verfügen. Mühlentestberichte sollten nach Chargennummer aufbewahrt werden und diese Chargennummer sollte auf dem Laufband erscheinen. Der Reisende muss für einen Lauf, der Jahre später versandt wird, reproduzierbar sein.
Fordern Sie ein Erstmusterprüfprotokoll an. Das AS9102 Rev C-Format verwendet drei Formulare: Formular 1 für die Teile- und Konfigurationsidentifizierung, Formular 2 für Rohmaterial- und Spezialprozesszertifizierungen und Formular 3 für Maßergebnisse, die in eine Zeichnung mit Ballonnummern eingegeben werden. Ein neuer Erstartikel wird durch ein neues Teil, eine technische Änderung, eine Prozess- oder Standortänderung und einen Produktionsausfall ausgelöst. Von der Automobilindustrie abgeleitete Programme erfordern möglicherweise stattdessen PPAP, ein umfassenderes Paket, das die Ergebnisse des ersten Artikels als ein Element verwendet.
Behandeln Sie fehlende Rückverfolgbarkeit von Chargen und abgelaufene Zertifikate als Warnsignale. Beides signalisiert ein System, das Sie nicht mit Sicherheit prüfen können.
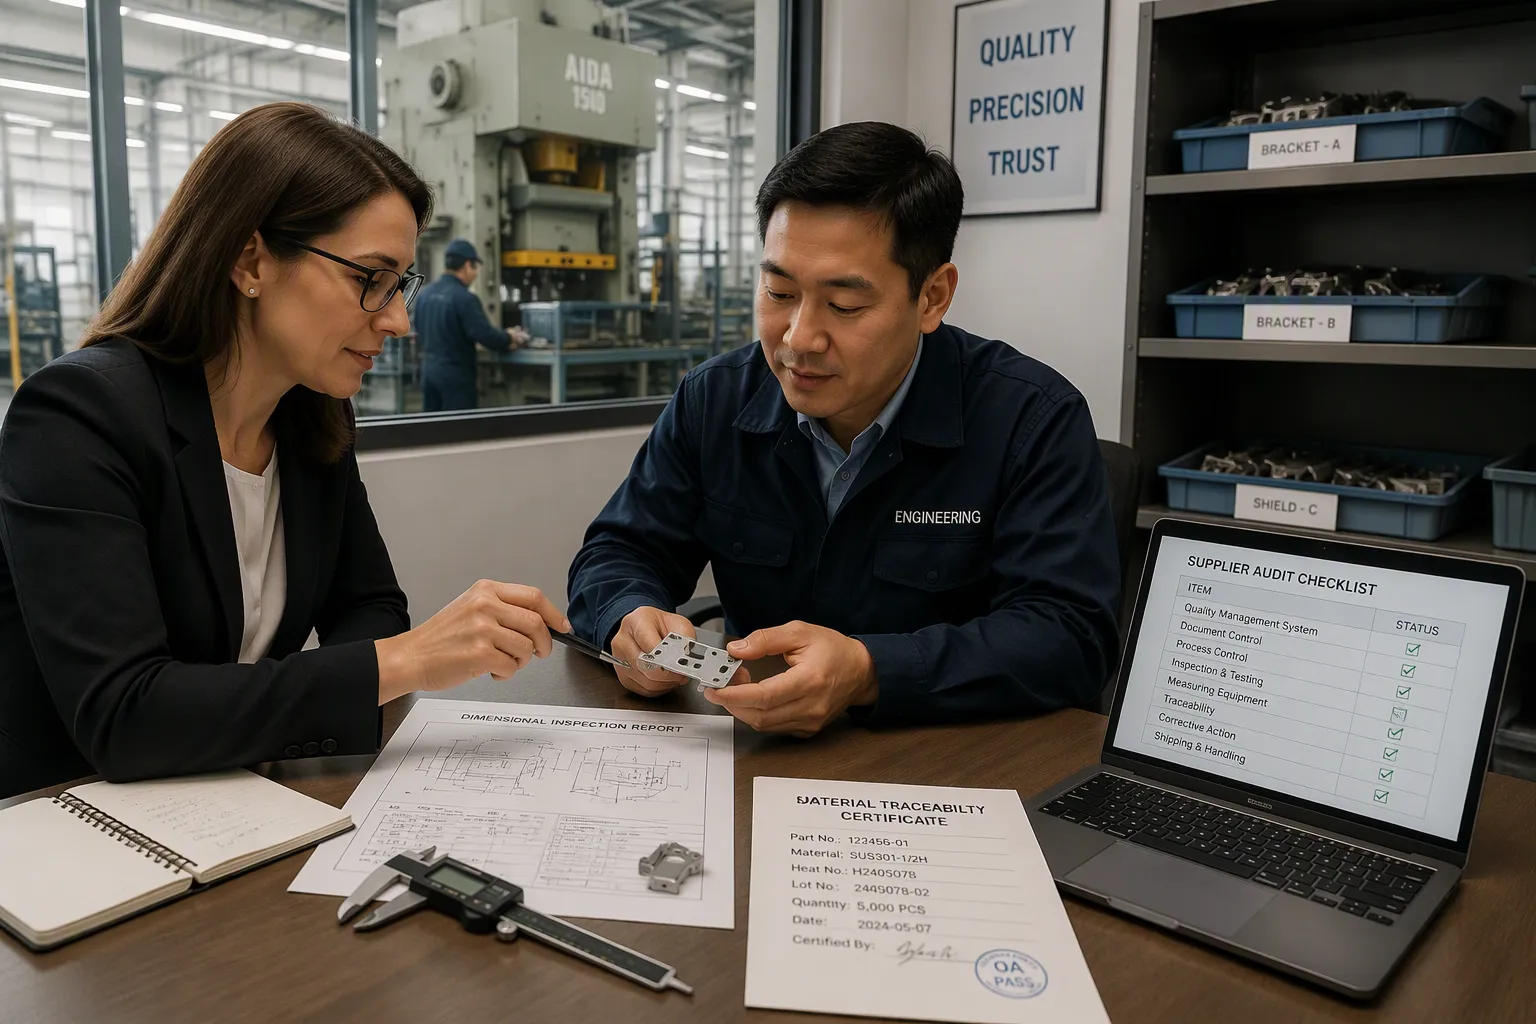
Eine niedrige Zahl in einem Angebot sagt wenig über die Lieferung aus. OEM-Einkaufsteams sollten beurteilen, ob der Hersteller von Metallstanzteilen Monat für Monat zuverlässig konforme Teile liefern kann. Ein strukturierter Prozess ersetzt in jeder Phase Vermutungen durch Beweise.
Arbeiten Sie sechs Phasen der Reihe nach ab: Anforderungen definieren, Auswahlliste erstellen, prüfen, Muster anfordern, Angebote zu identischen Bedingungen vergleichen und dann vergeben. Wenn Sie eine Etappe überspringen, verlagert sich das Risiko später auf Ihr Programm.
Beginnen Sie mit einem kompletten Datenpaket. Senden Sie die aktuelle Zeichnungsrevision, Materialspezifikation, Dicke, Prognose, Erstfreigabemenge, Lieferadresse, Verpackungsanweisungen und den Namen der Person, die zur Genehmigung von Mustern berechtigt ist. Fügen Sie 3D-Modelle, GD&T und Anforderungen an die Oberflächenbehandlung hinzu. Unvollständige Spezifikationen machen Angebote unvergleichbar und laden zur Nacharbeit ein.
Shortlist anhand klarer Kriterien. Achten Sie auf relevante Branchenerfahrung, entsprechende Zertifizierungen, eine spezielle DFM-Prüfung, interne Werkzeugkonstruktion und -fertigung, proaktive Kommunikation und angemessene Zahlungsbedingungen. Behandeln Sie „Senden Sie uns einfach die Zeichnung“ als Warnzeichen. Bitten Sie DFM im Rahmen der Ausschreibung um Feedback, nicht nach der Vergabe.
Dann prüfen Sie persönlich. Schauen Sie zu, wie die Technologie läuft, treffen Sie das Ingenieurteam und überprüfen Sie die Werkzeugwartung und Änderungskontrolle. Bestätigen Sie Aufzeichnungen zur Materialrückverfolgbarkeit, Probenahme und PPAP-Praxis sowie Inspektionsausrüstung. Überprüfen Sie, welche sekundären Vorgänge intern bleiben, da geteilte Anbieternetzwerke das Übergaberisiko vervielfachen.
Fordern Sie Muster an und betrachten Sie die Erstmusterbemusterung als einen Stabilitätstest in großen Mengen und nicht als Papierkram. Überprüfen Sie den Maßbericht, die Materialaufzeichnungen und die Endaufzeichnungen, bevor Sie die Produktion freigeben.
Ein Beispiel für einen progressiven Stanzpartner ist Hehua Machinery Technology (Kunshan) Co., Ltd., der neue Energieautos, Hochspannungsmotoren, Elektronik, Schienenverkehr und Ersatzteile für mechanische Geräte beliefert.
Normalisieren Sie jedes Zitat, bevor Sie es bewerten. Es ist eine vollständige Kostenaufstellung erforderlich, die Material, Werkzeuge, Presszeit, Sekundärvorgänge und Verpackung umfasst. Lehnen Sie Anführungszeichen mit nur einer Zahl ab, da diese nicht vergleichbar sind.
Erforderliches Zitatelement | Warum es wichtig ist |
|---|---|
Materialqualität und Kostenbasis | Macht Notenersetzungen verfügbar |
Schrottzuschuss | Das Streifenlayout verändert die Materialkosten |
Werkzeugkosten und Amortisationsbedingungen | Trennt sich im Voraus von amortisierten Strukturen |
Presstonnage- und Zyklusannahmen | Zeigt unterschiedliche Ausrüstungsannahmen |
Sekundäroperationen | Oftmals die größte versteckte Varianz |
Jahresband mit Veröffentlichungsmuster | Das Volumen bestimmt den Stückpreis |
Vorlaufzeit und Gültigkeitszeitraum | Verhindert den Vergleich veralteter Preise |
Sperren Sie das Datum und das Gültigkeitsfenster des Materialindex schriftlich. Wandeln Sie jedes Angebot in Gesamtprogrammkosten bei einem realistischen Jahresvolumen um. Bestätigen Sie, für welche Presstonnage und Materialbreite das Teil vorgesehen ist, und stellen Sie sicher, dass sich die Presse in der eigenen Anlage des Lieferanten befindet.
Legen Sie schließlich vor der Vergabe die Werkzeugbedingungen fest. Fragen Sie, wer am Ende des Programms Anspruch auf die Kosten hat, wer für die routinemäßige Wartung im Vergleich zu katastrophalen Schäden aufkommt und was mit dem nicht amortisierten Restbetrag passiert, wenn das Programm vorzeitig endet. Ein kompetenter Hersteller von Metallstanzteilen beantwortet alle drei Fragen direkt.
Vier Faktoren machen eine kosteneffiziente Entscheidung aus: technische Eignung, Gesamtbetriebskosten, Qualitätssysteme und Compliance. Die technische Passform bestätigt, dass der Lieferant Ihr Volumen präzise einhält. Zu den Gesamtbetriebskosten zählen neben dem Stückpreis auch Werkzeuge, Ausschuss, Umrüstungen und Nacharbeitsrisiken. Qualitätssysteme und Compliance beweisen, dass der Lieferant konforme Teile wiederholen und dokumentieren kann.
Das niedrigste Angebot ist selten der niedrigste Preis. Eine strukturierte Bewertung schützt Sie vor versteckten Risiken, die nach der Vergabe auftauchen, wenn Werkzeug-, Fracht- und Qualitätsprobleme in Ihrem Programm auftauchen.
Erstellen Sie aus den Fragen in diesem Beitrag eine Checkliste. Wenden Sie es auf Ihre nächste Lieferantenauswahlliste an und vergleichen Sie jeden Kandidaten zu den gleichen Bedingungen, bevor Sie sich verpflichten.
Bei großen Produktionsserien rechnet sich das Folgestanzen in der Regel. Bei diesem Volumen kompensieren die niedrigen Stückkosten die Werkzeuginvestitionen. Betrachten Sie dies als Richtlinie, nicht als Regel. Bitten Sie Ihren Lieferanten, die Wirtschaftlichkeit anhand Ihres tatsächlichen Jahresverbrauchs zu modellieren, bevor Sie sich verpflichten.
Ja. Der angegebene Stückpreis beträgt nur etwa 60–70 % der tatsächlichen Kosten, wenn man Fracht, Lagerbestand, Zölle und Qualitätsverluste berücksichtigt. Wandeln Sie jedes Angebot in Gesamtprogrammkosten mit einem realistischen Jahresvolumen um. Wenn Sie diese Schichten hinzufügen, lohnt sich oft ein höherer Stückpreis.
Bestätigen Sie nach der Zahlung, wer Inhaber des Titels ist, wer die routinemäßige Wartung im Vergleich zu Katastrophenschäden abdeckt und was mit dem nicht amortisierten Restbetrag passiert, wenn das Programm vorzeitig endet. Gleichen Sie die kumulierten Versandmengen vierteljährlich mit dem Zeitplan ab. Ein kompetenter Lieferant beantwortet alle drei Fragen direkt.
Passen Sie das Zertifikat an Ihre Branche an. Automobilprogramme erwarten normalerweise IATF 16949 und Luft- und Raumfahrtprogramme erfordern AS 9100 D. Allgemeine Einkäufer können mit ISO 9001:2015 arbeiten. Überprüfen Sie jedes Zertifikat im Register der ausstellenden Stelle, bevor Sie es in die engere Auswahl nehmen.
Das AS9102 Rev C-Format verwendet drei Formulare: Formular 1 für die Teileidentifizierung, Formular 2 für Rohmaterial- und Spezialprozesszertifizierungen und Formular 3 für Maßergebnisse, die in eine Zeichnung mit Ballonnummern eingegeben werden. Von der Automobilindustrie abgeleitete Programme erfordern möglicherweise stattdessen PPAP.

 AdresseNr. 66 Xingpu Road, Stadt Lujia, Stadt Kunshan, Fabrikgebäude 3 und 4
 de
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian



 Nachricht